从切针到存储:这条链路上的设备,哪几台由我们承担

探针卡的成本很少停在采购环节:装配的一致性、清洗后的残留、存储的环境、测试的判据,任何一段缺少对应设备,问题都会推迟到量产才暴露。这间 MEMS 探针卡制造与验证车间按真实工位还原了整条链路,并标出哪几段由我们的设备承担、哪几段由专业厂完成——点击任一台设备可放大查看做法与对应产品,车间两端为来料与出货区。

4 量产供货 · 4 工程化 · 1 开发中

拖动旋转 · 滚轮缩放 · 点击设备放大

这间车间由什么组成,能做到什么

工位21
我们供货4 台
旗舰针数300,000
整卡压合力1000 kgf
  1. 来料与分选
  2. 植针装配
  3. 测试验证
  4. 清洗复检
  5. 存储追溯
  6. 出货
逐条文字说明
这间车间由什么组成,能做到什么
21 个工位从探针与陶瓷基板的制造一路走到出货。其中 4 台我们量产供货,4 台在工程化,1 台在开发中,其余 12 段由专业厂承担——上游的 MEMS 针制造与多层陶瓷空间转换板制造,在这里也一并画出来,链路才是完整的。

我们怎么做生意

  1. 拿到卡型与问题
  2. 定方案与治具
  3. 设备我们自己做
  4. 装机与验收
  5. 量产后继续跟

拖动旋转,滚轮缩放;点击任一台设备,自动放大并显示说明。

不在供货范围

01 · MEMS 探针光刻制模

厚胶曝光显影出模腔

晶圆上涂布厚层光刻胶,经曝光显影形成与针体截面一致的模腔阵列,针的形状与阵列位置在这一步就已确定;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 上片
  2. 涂厚胶
  3. 曝光
  4. 显影检查
不在供货范围

02 · 电铸成形(针体生长)

在模腔中电铸出针体

晶圆浸入电铸槽,金属在模腔中逐层长成针体,合金体系与镀液条件决定针的弹性与耐磨;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 入槽
  2. 控温控流
  3. 逐层生长
  4. 测厚
不在供货范围

03 · 平坦化与牺牲层剥离

研磨定厚后剥离取针

电铸面研磨至设计厚度后蚀去牺牲层,探针自晶圆剥离成为散针,装入摆盒后交到装配线的来料检查工位;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 研磨定厚
  2. 蚀刻剥离
  3. 取针入盒
  4. 转入装配
不在供货范围

04 · 陶瓷生片流延与冲孔

流延成片并冲出层间通孔

陶瓷浆料流延成生片、烘干后按层裁切,并冲出层间导通孔,这是空间转换板(MLC)的第一道工序;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 配浆
  2. 流延成片
  3. 裁切
  4. 冲通孔
不在供货范围

05 · 通孔填充与导体丝印

填孔并印出每一层线路

导体浆料填入通孔,再丝网印出各层线路图形,逐层的对位精度决定烧结后能否层层对得上;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 对位
  2. 填孔
  3. 丝印线路
  4. 逐层核对
不在供货范围

06 · 叠层与热压层压

逐层对位叠合并热压成坯

印好的生片按顺序对位叠合,加温加压压成一块坯体;层间的错位不会在这里消失,只会在烧结后放大成位置误差;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 叠层对位
  2. 热压
  3. 厚度复核
  4. 切边
不在供货范围

07 · 共烧烧结与研磨金属化

共烧收缩后研磨定平并金属化

坯体在炉中与内部导体共烧,陶瓷与金属同步收缩致密;出炉后研磨定平、完成表面金属化与镀层,成为可焊接、可压合的空间转换板;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 共烧
  2. 研磨定平
  3. 表面金属化
  4. 交卡体组装
不在供货范围

08 · 探针来料检查与分选

针长针形量测与分选

对剥离后的探针量测针长、针尖形状与直线度,分级后装入摆盒供装配线取用;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 来料
  2. 检查
  3. 分选
  4. 放行
不在供货范围

09 · 导板加工(垂直式探针卡)

激光或电火花加工导孔

上下导板由激光或电火花加工出导孔阵列,约束每根垂直探针并决定其屈曲形态;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 定位基准
  2. 激光钻孔
  3. 孔位复核
  4. 交付
不在供货范围

10 · PCB 与 ST 来料飞针测试

外购板卡上线前电测

外购的探针卡 PCB 与空间转换板在上线装配前用双面飞针测试机做连通与阻值抽测;该工序设备不在 Probing 的供货范围内。

它怎么工作

  1. 上板
  2. 飞针走位
  3. 开短路
  4. 出报告
工程化

11 · 激光切针

针材定长切断与落料

探针以连续针材或阵列形式送入,激光按目标针长切断,切下的针落入摆盒待取。

工艺链路取针 → 矫正 → 焊接
焊接方式激光微焊接
焊后检测自动对焦检测
闭环验证PCT5801 + DeepTouch1000

它怎么工作

  1. 送针
  2. 激光切断
  3. 定长
  4. 落料

MEMS 探针卡植针与激光微焊接设备

完整规格与流程

规格

对象MEMS 及项目定义的探针 / 基板组合针型、材料与基准通过样品确认
取针工位从摆盒取针后送入矫正平台槽宽与针厚的间隙配合按针型设计
矫正工位矫正平台完成姿态与位置校正固定端与活动端共面度直接影响换手变形
焊接工位焊接夹爪转移后执行激光微焊接焊点能量与保持时间写入配方
夹爪要求固定端与活动端结构,气缸驱动开合夹持间隙需与针厚匹配:过大夹持力不足,过小损伤探针
焊后检测自动对焦检测焊接位置同时作为晶圆电信号测试的接触位置参考
配方与追溯工单、材料、人员、配方版本、过程结果支持版本追溯与复盘
装配后验证AOI、针尖 XYZ、Pin Force、电性检查按验收方法选择组合
安全运动边界、治具互锁与异常停机随设备风险评估确认

依据与交付记录

工艺参数位置精度与 UPH 根据目标探针、基板和治具的样品实验确定;跨客户通用指标不作对外承诺。
闭环能力焊后电性验证由 PCT5801 承担,整卡压合与针尖三维检查由 DeepTouch1000 承担,异常可回溯到具体针位。
交付内容治具、算法、节拍和后检组合写入技术协议,并通过 FAT/SAT 验证。
查看该工位设备 →
逐条文字说明
激光切针
图示为行业通用构型示意,非本机实测机构。
工艺链路
三段夹爪换手
焊接方式
焊点状态由视觉确认
焊后检测
确认焊接位置与接触面
闭环验证
电性与整卡机械双重复核
新卡型导入
从针型、基板和定位基准建立工艺窗口与治具方案。
人工装配标准化
把依赖个人经验的步骤转为配方、图像、判定和异常记录。
装配后检查
把 AOI、XYZ、针高/受力和电性结果关联到装配批次。
取针
取针夹爪自摆盒取出探针并贴靠矫正平台固定端 换手过程避免额外变形是精度前提
矫正
矫正平台夹持并完成姿态校正 夹爪共面度与垂直度是关键装配指标
焊接
焊接夹爪转移探针后执行激光微焊接 焊点一致性通过视觉与配方控制
焊后验证
自动对焦检测位置,随后接 PCT5801 与 DeepTouch1000 把焊接问题在装配阶段就定位出来
工程化

12 · 取针与矫正

取针夹爪送入矫正平台

取针夹爪自摆盒取出探针并贴靠矫正平台固定端,矫正平台夹持后完成姿态与位置校正,夹持间隙按针厚匹配。

工艺链路取针 → 矫正 → 焊接
焊接方式激光微焊接
焊后检测自动对焦检测
闭环验证PCT5801 + DeepTouch1000

它怎么工作

  1. 取针
  2. 矫正
  3. 换手
  4. 就位

MEMS 探针卡植针与激光微焊接设备

完整规格与流程

规格

对象MEMS 及项目定义的探针 / 基板组合针型、材料与基准通过样品确认
取针工位从摆盒取针后送入矫正平台槽宽与针厚的间隙配合按针型设计
矫正工位矫正平台完成姿态与位置校正固定端与活动端共面度直接影响换手变形
焊接工位焊接夹爪转移后执行激光微焊接焊点能量与保持时间写入配方
夹爪要求固定端与活动端结构,气缸驱动开合夹持间隙需与针厚匹配:过大夹持力不足,过小损伤探针
焊后检测自动对焦检测焊接位置同时作为晶圆电信号测试的接触位置参考
配方与追溯工单、材料、人员、配方版本、过程结果支持版本追溯与复盘
装配后验证AOI、针尖 XYZ、Pin Force、电性检查按验收方法选择组合
安全运动边界、治具互锁与异常停机随设备风险评估确认

依据与交付记录

工艺参数位置精度与 UPH 根据目标探针、基板和治具的样品实验确定;跨客户通用指标不作对外承诺。
闭环能力焊后电性验证由 PCT5801 承担,整卡压合与针尖三维检查由 DeepTouch1000 承担,异常可回溯到具体针位。
交付内容治具、算法、节拍和后检组合写入技术协议,并通过 FAT/SAT 验证。
查看该工位设备 →
逐条文字说明
工艺链路
三段夹爪换手
焊接方式
焊点状态由视觉确认
焊后检测
确认焊接位置与接触面
闭环验证
电性与整卡机械双重复核
新卡型导入
从针型、基板和定位基准建立工艺窗口与治具方案。
人工装配标准化
把依赖个人经验的步骤转为配方、图像、判定和异常记录。
装配后检查
把 AOI、XYZ、针高/受力和电性结果关联到装配批次。
取针
取针夹爪自摆盒取出探针并贴靠矫正平台固定端 换手过程避免额外变形是精度前提
矫正
矫正平台夹持并完成姿态校正 夹爪共面度与垂直度是关键装配指标
焊接
焊接夹爪转移探针后执行激光微焊接 焊点一致性通过视觉与配方控制
焊后验证
自动对焦检测位置,随后接 PCT5801 与 DeepTouch1000 把焊接问题在装配阶段就定位出来
工程化

13 · 激光微焊接植针

每根针的一致性,写进配方而不是靠手感

焊接夹爪从矫正平台接过探针并置于基板焊盘,随即执行激光微焊接,焊点能量与保持时间写入配方。

工艺链路取针 → 矫正 → 焊接
焊接方式激光微焊接
焊后检测自动对焦检测
闭环验证PCT5801 + DeepTouch1000

它怎么工作

  1. 对位
  2. 激光焊
  3. 视觉确认
  4. 写配方

我们负责什么

  • 新卡型导入
  • 人工装配标准化
  • 装配后检查
  1. 01取针
  2. 02矫正
  3. 03焊接
  4. 04焊后验证

MEMS 探针卡植针与激光微焊接设备

完整规格与流程

规格

对象MEMS 及项目定义的探针 / 基板组合针型、材料与基准通过样品确认
取针工位从摆盒取针后送入矫正平台槽宽与针厚的间隙配合按针型设计
矫正工位矫正平台完成姿态与位置校正固定端与活动端共面度直接影响换手变形
焊接工位焊接夹爪转移后执行激光微焊接焊点能量与保持时间写入配方
夹爪要求固定端与活动端结构,气缸驱动开合夹持间隙需与针厚匹配:过大夹持力不足,过小损伤探针
焊后检测自动对焦检测焊接位置同时作为晶圆电信号测试的接触位置参考
配方与追溯工单、材料、人员、配方版本、过程结果支持版本追溯与复盘
装配后验证AOI、针尖 XYZ、Pin Force、电性检查按验收方法选择组合
安全运动边界、治具互锁与异常停机随设备风险评估确认

依据与交付记录

工艺参数位置精度与 UPH 根据目标探针、基板和治具的样品实验确定;跨客户通用指标不作对外承诺。
闭环能力焊后电性验证由 PCT5801 承担,整卡压合与针尖三维检查由 DeepTouch1000 承担,异常可回溯到具体针位。
交付内容治具、算法、节拍和后检组合写入技术协议,并通过 FAT/SAT 验证。
查看该工位设备 →
逐条文字说明
工艺链路
三段夹爪换手
焊接方式
焊点状态由视觉确认
焊后检测
确认焊接位置与接触面
闭环验证
电性与整卡机械双重复核
新卡型导入
从针型、基板和定位基准建立工艺窗口与治具方案。
人工装配标准化
把依赖个人经验的步骤转为配方、图像、判定和异常记录。
装配后检查
把 AOI、XYZ、针高/受力和电性结果关联到装配批次。
取针
取针夹爪自摆盒取出探针并贴靠矫正平台固定端 换手过程避免额外变形是精度前提
矫正
矫正平台夹持并完成姿态校正 夹爪共面度与垂直度是关键装配指标
焊接
焊接夹爪转移探针后执行激光微焊接 焊点一致性通过视觉与配方控制
焊后验证
自动对焦检测位置,随后接 PCT5801 与 DeepTouch1000 把焊接问题在装配阶段就定位出来
工程化

14 · 焊后自动对焦检测

焊点的问题,不留到量产才发现

自动对焦检测确认每个焊点的位置与接触面,结果连同工单、材料、人员和配方版本写入记录,并作为晶圆电信号测试的接触位置参考。

工艺链路取针 → 矫正 → 焊接
焊接方式激光微焊接
焊后检测自动对焦检测
闭环验证PCT5801 + DeepTouch1000

它怎么工作

  1. 自动对焦
  2. 位置判定
  3. 异常挑出
  4. 关联批次

MEMS 探针卡植针与激光微焊接设备

完整规格与流程

规格

对象MEMS 及项目定义的探针 / 基板组合针型、材料与基准通过样品确认
取针工位从摆盒取针后送入矫正平台槽宽与针厚的间隙配合按针型设计
矫正工位矫正平台完成姿态与位置校正固定端与活动端共面度直接影响换手变形
焊接工位焊接夹爪转移后执行激光微焊接焊点能量与保持时间写入配方
夹爪要求固定端与活动端结构,气缸驱动开合夹持间隙需与针厚匹配:过大夹持力不足,过小损伤探针
焊后检测自动对焦检测焊接位置同时作为晶圆电信号测试的接触位置参考
配方与追溯工单、材料、人员、配方版本、过程结果支持版本追溯与复盘
装配后验证AOI、针尖 XYZ、Pin Force、电性检查按验收方法选择组合
安全运动边界、治具互锁与异常停机随设备风险评估确认

依据与交付记录

工艺参数位置精度与 UPH 根据目标探针、基板和治具的样品实验确定;跨客户通用指标不作对外承诺。
闭环能力焊后电性验证由 PCT5801 承担,整卡压合与针尖三维检查由 DeepTouch1000 承担,异常可回溯到具体针位。
交付内容治具、算法、节拍和后检组合写入技术协议,并通过 FAT/SAT 验证。
查看该工位设备 →
逐条文字说明
工艺链路
三段夹爪换手
焊接方式
焊点状态由视觉确认
焊后检测
确认焊接位置与接触面
闭环验证
电性与整卡机械双重复核
新卡型导入
从针型、基板和定位基准建立工艺窗口与治具方案。
人工装配标准化
把依赖个人经验的步骤转为配方、图像、判定和异常记录。
装配后检查
把 AOI、XYZ、针高/受力和电性结果关联到装配批次。
取针
取针夹爪自摆盒取出探针并贴靠矫正平台固定端 换手过程避免额外变形是精度前提
矫正
矫正平台夹持并完成姿态校正 夹爪共面度与垂直度是关键装配指标
焊接
焊接夹爪转移探针后执行激光微焊接 焊点一致性通过视觉与配方控制
焊后验证
自动对焦检测位置,随后接 PCT5801 与 DeepTouch1000 把焊接问题在装配阶段就定位出来
量产供货

15 · 针尖三维与平面度量测

超差的是哪几根针,给到坐标

已植针的整卡逐针扫描针尖 XYZ 位置、针长与阵列平整度,超出项目阈值的针位按坐标标出。

卡盘力1000 kgf
目标卡型规模最高 300,000 针
系统结构PB5801 一体化
几何检查针尖 XYZ 三维扫描

它怎么工作

  1. 上卡
  2. 针尖 XYZ
  3. 平面度
  4. 出数据

我们负责什么

  • 高针数探针卡承载
  • 针尖位置与一致性
  • 电性异常复核
  • 探针卡来料验证
  1. 01卡型与治具确认
  2. 02加载与成像
  3. 03XYZ 与受力分析
  4. 04关联电性结果

DeepTouch1000 探针卡专用探针台

完整规格与流程

规格

卡盘力1000 kgf(约 9.81 kN)高针数整卡同时接触所需压合力在代表性工况下估算约 450 kgf(代表性计算:300,000 针 × 单针目标触压力按 1.5 gf 假设 ≈ 450 kgf;实际取决于同时接触针数、单针针力、overdrive 与安全系数)
最大针数300,000 pin按目标卡型与 motherboard 配置
系统结构PB5801 All-in-one探针台与探针卡测试系统一体化
上下料Media Loader Port载具进出与分类由载具口完成
压力显示ChuckForce Display卡盘力实时显示,压合过程可读
器件搬运HBM handling支持高堆叠器件的搬运与定位
针尖检查XYZ 三维针尖检测针长、针位与平整度;检测规格在技术协议中提供
温度能力三温(选配)温区按设备配置与测试条件确定
POST 单元(选配)PinForce 测量与接触检查传感与定位规格在技术协议中提供
减振高性能隔振平台抑制外部振动对针尖测量的干扰
兼容卡型垂直针卡、悬臂针卡、MEMS 探针卡适配 4.5 / 9 / 12 吋
晶圆300 mm自动探针卡更换小车为选配
标准软件实时 Wafer Map(PASS/FAIL/BIN 双色或多色)、Manual Inspection、离线配方编辑、日志与结果导出标准配置
操作界面彩色触摸屏,中/英双语,可视化测试流标准配置
安全EMO 直接切断电源;head plate 与 loader side cover 互锁(含选配 WAPP 门)机器自身的安全机构,不构成任何合规声明
满载 Z 轴直线度< 0.2 µm(0 ~ 1000 kgf)1000 kgf 分级加载实测,线性度良好
满载卡盘平面度偏差 ≤ 10 µm(3 mm 行程)满载实测,在设计规格内
满载倾角≈ 0.003°(相当于 D300 mm 上约 16.2 µm)满载实测;验收限值在技术协议中定义
加载重复性3 次加载结果一致;结构对称、无非对称变形满载实测
洁净与气流内置 FFU / HEPA 过滤层流降低测试区落尘对针尖与接触的影响
母板自动交换机械手(Z 轴升降 + 水平臂)配多机位存放架选配;用于多套母板之间的自动更换

依据与交付记录

开发依据已适配 Accretech UF3000 / UF3000ex 与 TEL P-12XL 等探针台;高针数卡在这些平台上受卡盘力限制,因此开发 1000 kgf 专用机。
满载刚性实测分级加载到 1000 kgf 的满载实测:Z 轴直线度 < 0.2 µm,卡盘平面度偏差 ≤ 10 µm(3 mm 行程),倾角约 0.003°,三次加载结果一致、无非对称变形。测量方法、装置与完整记录在技术交流中提供。
数据关联针尖 XYZ、负载、图像与判定记录可与 PCT5801 的异常通道坐标对应,用于定位和复验。
验收方式治具、算法、阈值、重复性与任务时间通过真实样品在 FAT/SAT 中逐项确认。
查看该工位设备 →
逐条文字说明
卡盘力
高针数整卡压合
目标卡型规模
v2 配套目标,按针力与卡型配置
系统结构
探针台与测试系统合一
几何检查
长度、位置与平整度
高针数探针卡承载
评估加载过程、整体受力与接触状态,支持 HBM 和大型探针卡项目。
针尖位置与一致性
通过 XYZ 数据和图像检查定位偏移、平整度或接触差异。
电性异常复核
将 PCT5801 异常坐标与针尖、针痕和受力证据对齐。
探针卡来料验证
对到货探针卡做电性能、接触性能与针尖一致性检验,再决定是否放行上线。
卡型与治具确认
明确探针卡结构、基准、加载范围、检查区域和安全条件。
加载与成像
按配方加载并采集针尖、接触或针痕图像。
XYZ 与受力分析
计算位置和受力数据,并标记超出项目阈值的位置。
关联电性结果
与 PCT5801 坐标和判定关联,形成可追踪的复测结论。
量产供货

16 · 探针卡测试机 PCT5801(合体机)

通电与压合一次做完,异常通道对得到坐标

PCT5801 与 DeepTouch1000 组成一台合体机:下部是 1000 kgf 卡盘力的探针台,机顶 head plate 装卡后由 motherboard 以 ZIF/POGO 触点环压接。
卡侧针数67,000 pin
ATE 资源256 pin/unit × 最多 4 unit
继电器矩阵1,024 ch/片 × 最多 64 片
卡接口ZIF / POGO

它怎么工作

  1. 装卡
  2. 整卡压合
  3. 电性检查
  4. 异常对坐标
  • 通电与压合一次做完整卡上电做开路、短路、nA 级漏电检查,同时由下部探针台完成压合——不用在两台设备之间搬卡。
  • 异常通道对得到坐标哪一针有问题,落在卡上的哪个位置,直接给出坐标,不用再靠人回推。
  • 压合力到 1000 kgf高针数整卡同时接触在代表性工况下约需 450 kgf,这台给到满载实测的 1000 kgf,配 PB5801 一体化结构。
  • 针尖状态一起看压合的同时做针尖三维与接触状态确认,电性问题和机械问题在同一份记录里对上。

我们负责什么

  • 出厂与维修后电测
  • ATE 接口前置验证
  • 高通道扩展
  1. 01开路测试 Open
  2. 02短路测试 Short
  3. 03漏电流测试 Leakage
  4. 04控制信号测试 Control

实际画面

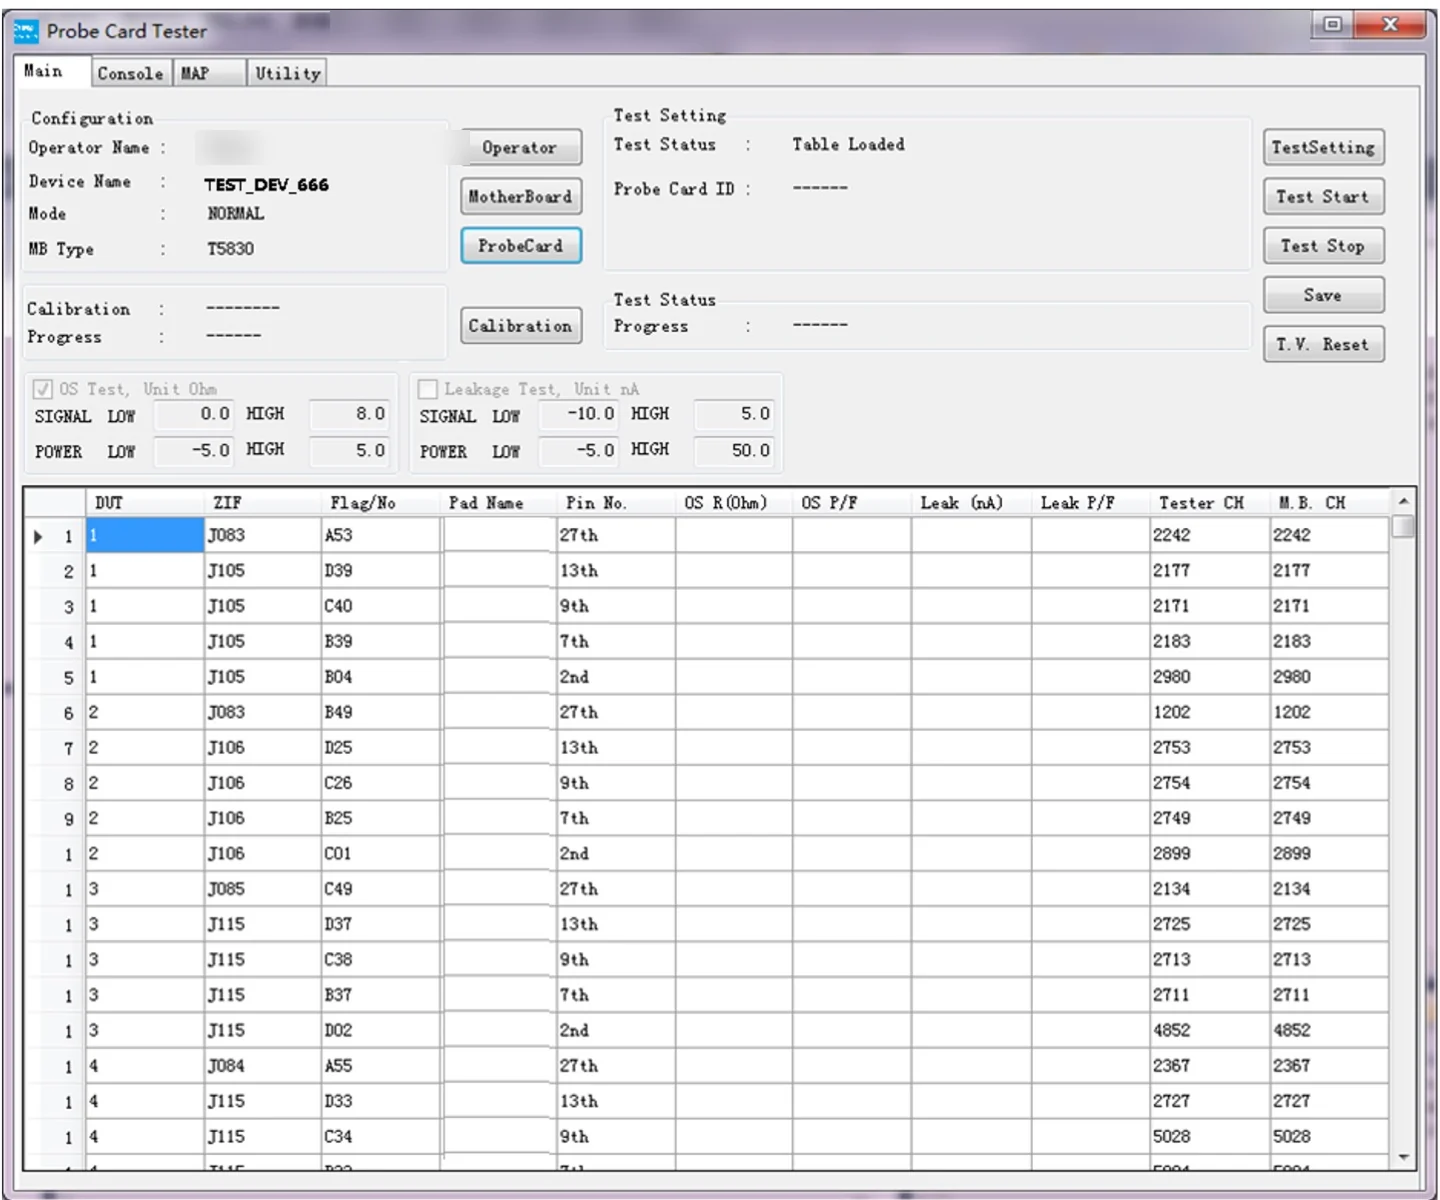
测试机主画面截图:DUT、ZIF、针脚位置与开路阻值、漏电流的逐针表格
测试机主画面:每一根针都按 DUT/ZIF/针脚位置列出,开路阻值与漏电流各判一次。
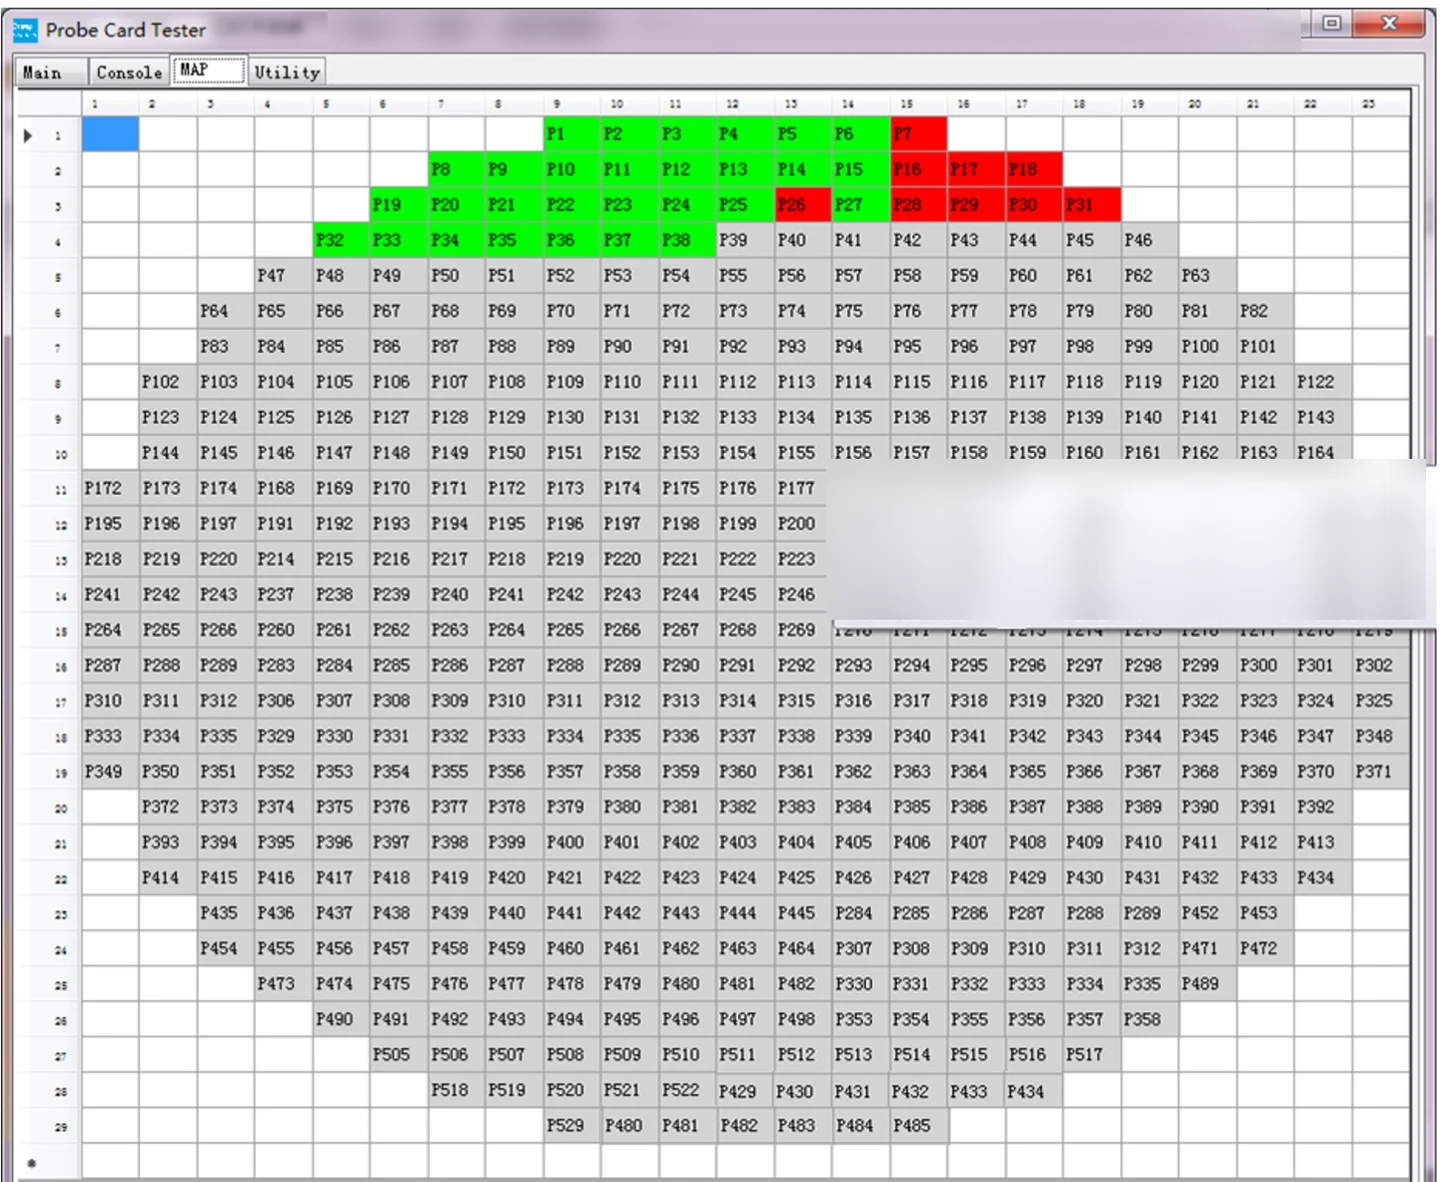
整片晶圆结果图截图:29 行管芯网格,绿色通过、红色不良,悬停显示针脚与通道
整片结果图:绿色通过、红色不良,点开一格就看到这颗管芯下面是哪几根针、接到测试机哪个通道。
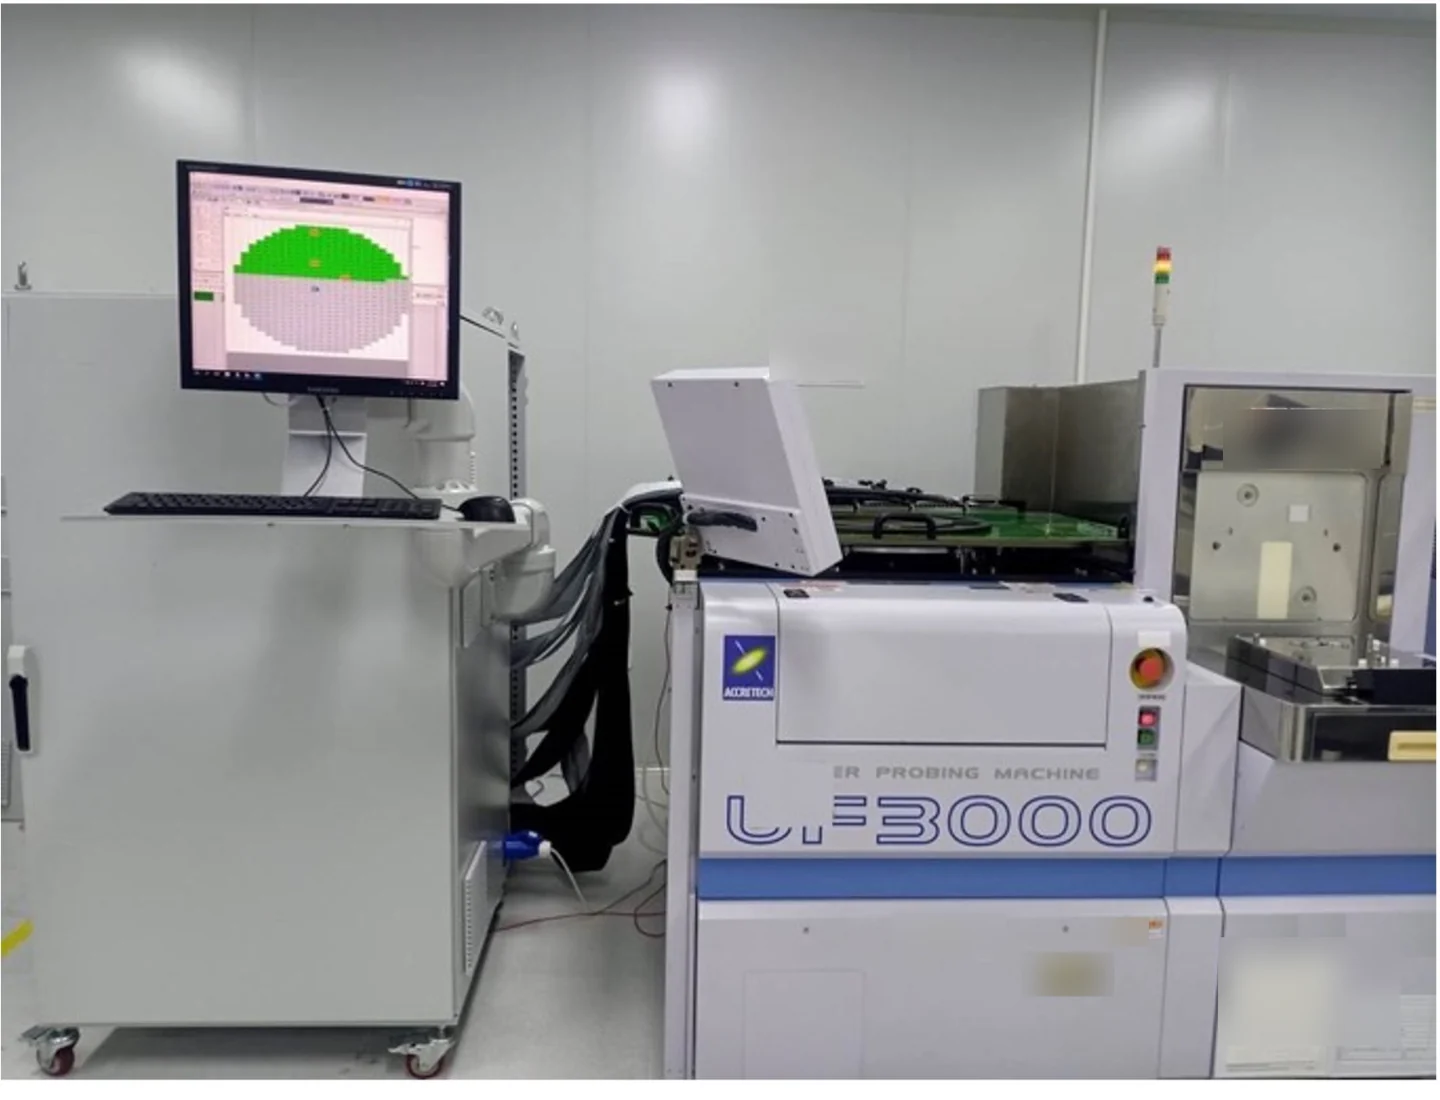
装机现场照片:测试机柜与 12 英寸探针台并排,旁边屏幕显示整片结果图
装机现场:测试机柜与探针台并排,整片结果直接显示在旁边的屏幕上。

PCT5801 探针卡测试系统

完整规格与流程

规格

卡侧针数当前平台容量 67,000 pin;PCT5801v2 架构目标 300,000 pinv2 规划同时具备 PinForce 与针尖 XYZ 能力,可与 DeepTouch 机械验证数据关联
ATE 资源256 pin / unit,最多 4 unit按目标卡型与测试项目配置
继电器矩阵1,024 通道 / 片,最多 64 片通道容量按针数需求扩展
Motherboard 接口ZIF / POGO,Bridge Beam接口形式按客户卡型设计
控制资源Relay / FPGA / ASIC 定制控制;MCW(T5830 / T5833);SPI 与 I²C(M5 / M7)控制方案随测试机平台匹配
模拟测试Kelvin 四线量测,DPS 器件电源用于精确模拟量测试
可配置测试资源控制、源测、数字、波形与信号捕获模块按测试项目选配模块规格在技术协议中提供
虚拟仪表源测、数字化仪、示波与频谱分析、Pin Map 可视化软件仪表面板
操作界面图形化可客制化 GUI测试流程与显示可按客户习惯调整
通道定义规格中的测试通道数指测试机侧电信号数,不等于探针卡针数避免把通道数直接读成针数
数字能力标配 16,384 通道;最大配置 65,536(矩阵扫描式测试路径)通道为测试机侧扫描信号,不等于探针卡针数;同时工作的仪器资源由所配单元决定
软件工具图形化序列编程器、数字向量编辑与调试器、逻辑分析仪、虚拟仪表面板、Shmoo 调试器、VI 曲线报告自动生成随系统提供
数据与报告配方体系支持复用与归档,报告自动生成数据接口在技术协议中约定
安装与环境风冷;工作温度 15 ~ 30 ℃、相对湿度 30 ~ 70 %;AC 220 V 50/60 Hz基础配置标称值,随配置变化

依据与交付记录

适配测试机平台已适配并交付方案:Advantest T5830(440/480)、T5833(520)、V93000,Teradyne Magnum 5。方案制作中:Advantest T5221、CCTech C16/P16/P16+、Teradyne UltraFlex。方案开发中:XB1152、TM8000、SM0X00、M7、T5825。
交流测试PBDATA 测试对所有信号通道做传输时间(TDR)量测;任务时间随针数与配置,在技术协议中约定。
能力定位在同一系统架构中覆盖 DC、TDR、逻辑控制与机械检查,按 ATE、继电矩阵和仪器资源配置统一编排执行;通用探针卡分析仪通常只覆盖其中一部分。
出展记录2025 年 Semicon China(上海)、Semicon 东南亚(新加坡)与 SWTest(美国)均以实机出展。
平台中立系统按客户的 tester、motherboard、探针卡与工厂接口配置,不绑定单一探针卡厂或 ATE 平台;质量、成本与交期以商务合同约定。
针脚与扫描路径探针卡物理针脚到矩阵扫描路径的映射按卡型设计;67,000 为卡侧针数容量口径,65,536 为独立扫描路径上限,两者不同量。PCT5801v2 面向 300,000 针的扩展架构在技术交流中介绍。
公开深度本页给出能力头条与证据等级;模块规格、任务时间与交付配置细节在技术协议中提供。
查看该工位设备 →

DeepTouch1000 探针卡专用探针台

完整规格与流程

规格

卡盘力1000 kgf(约 9.81 kN)高针数整卡同时接触所需压合力在代表性工况下估算约 450 kgf(代表性计算:300,000 针 × 单针目标触压力按 1.5 gf 假设 ≈ 450 kgf;实际取决于同时接触针数、单针针力、overdrive 与安全系数)
最大针数300,000 pin按目标卡型与 motherboard 配置
系统结构PB5801 All-in-one探针台与探针卡测试系统一体化
上下料Media Loader Port载具进出与分类由载具口完成
压力显示ChuckForce Display卡盘力实时显示,压合过程可读
器件搬运HBM handling支持高堆叠器件的搬运与定位
针尖检查XYZ 三维针尖检测针长、针位与平整度;检测规格在技术协议中提供
温度能力三温(选配)温区按设备配置与测试条件确定
POST 单元(选配)PinForce 测量与接触检查传感与定位规格在技术协议中提供
减振高性能隔振平台抑制外部振动对针尖测量的干扰
兼容卡型垂直针卡、悬臂针卡、MEMS 探针卡适配 4.5 / 9 / 12 吋
晶圆300 mm自动探针卡更换小车为选配
标准软件实时 Wafer Map(PASS/FAIL/BIN 双色或多色)、Manual Inspection、离线配方编辑、日志与结果导出标准配置
操作界面彩色触摸屏,中/英双语,可视化测试流标准配置
安全EMO 直接切断电源;head plate 与 loader side cover 互锁(含选配 WAPP 门)机器自身的安全机构,不构成任何合规声明
满载 Z 轴直线度< 0.2 µm(0 ~ 1000 kgf)1000 kgf 分级加载实测,线性度良好
满载卡盘平面度偏差 ≤ 10 µm(3 mm 行程)满载实测,在设计规格内
满载倾角≈ 0.003°(相当于 D300 mm 上约 16.2 µm)满载实测;验收限值在技术协议中定义
加载重复性3 次加载结果一致;结构对称、无非对称变形满载实测
洁净与气流内置 FFU / HEPA 过滤层流降低测试区落尘对针尖与接触的影响
母板自动交换机械手(Z 轴升降 + 水平臂)配多机位存放架选配;用于多套母板之间的自动更换

依据与交付记录

开发依据已适配 Accretech UF3000 / UF3000ex 与 TEL P-12XL 等探针台;高针数卡在这些平台上受卡盘力限制,因此开发 1000 kgf 专用机。
满载刚性实测分级加载到 1000 kgf 的满载实测:Z 轴直线度 < 0.2 µm,卡盘平面度偏差 ≤ 10 µm(3 mm 行程),倾角约 0.003°,三次加载结果一致、无非对称变形。测量方法、装置与完整记录在技术交流中提供。
数据关联针尖 XYZ、负载、图像与判定记录可与 PCT5801 的异常通道坐标对应,用于定位和复验。
验收方式治具、算法、阈值、重复性与任务时间通过真实样品在 FAT/SAT 中逐项确认。
查看该工位设备 →
逐条文字说明
探针卡测试机 PCT5801(合体机)
开路、短路、nA 级漏电与控制资源检查经 1,024 通道/片、最多 64 片的继电器矩阵执行;连续测试时反复压合扎针,荷重、接触状态与异常通道坐标一一对应。
卡侧针数
当前平台容量;v2 架构目标 300,000
ATE 资源
全功能 ATE 前端
继电器矩阵
模块化扩展通道容量
卡接口
Bridge Beam 压合结构
出厂与维修后电测
对探针卡进行开短路、漏电和控制资源检查,形成可追踪报告。
ATE 接口前置验证
在占用生产测试机前,先验证 motherboard、通道和基础电气状态。
高通道扩展
以 1,024 通道模块组织容量,并按卡型与机架配置扩展。
开路测试 Open
所有针悬空条件下检查全通道连续性
短路测试 Short
所有针接触短路片,检查通道间短接
漏电流测试 Leakage
全针对针测试,判定基准 10 nA
控制信号测试 Control
MCW / FPGA / ASIC / I²C / SPI 控制资源验证
卡盘力
高针数整卡压合
目标卡型规模
v2 配套目标,按针力与卡型配置
系统结构
探针台与测试系统合一
几何检查
长度、位置与平整度
高针数探针卡承载
评估加载过程、整体受力与接触状态,支持 HBM 和大型探针卡项目。
针尖位置与一致性
通过 XYZ 数据和图像检查定位偏移、平整度或接触差异。
电性异常复核
将 PCT5801 异常坐标与针尖、针痕和受力证据对齐。
探针卡来料验证
对到货探针卡做电性能、接触性能与针尖一致性检验,再决定是否放行上线。
卡型与治具确认
明确探针卡结构、基准、加载范围、检查区域和安全条件。
加载与成像
按配方加载并采集针尖、接触或针痕图像。
XYZ 与受力分析
计算位置和受力数据,并标记超出项目阈值的位置。
关联电性结果
与 PCT5801 坐标和判定关联,形成可追踪的复测结论。
开发中

17 · 针尖研磨与清针

针尖修整与残留清除

整卡在磨盘上按设定路径修整针尖形状与高度,并清除针尖残留。

它怎么工作

  1. 上卡
  2. 研磨盘
  3. 针高复测
  4. 放行
量产供货

18 · 清洗与三方向复检

洗没洗干净,按客户的验收判据说了算

按配方执行雾化 IPA、受控软刷与洁净气体吹扫并真空回收残液与颗粒,随后以三方向图像判定残留、颗粒、弯针与异常形貌,判定阈值按客户验收方法定义。

供液雾化 IPA
清洁受控软刷
干燥洁净气体
复检三方向图像

它怎么工作

  1. 配方清洗
  2. 干燥
  3. 三方向复检
  4. 放行或返工

我们负责什么

  • 在线维护
  • 重复污染处理
  • 独立清洗工位
  1. 01识别与前检
  2. 02配方化清洗
  3. 03三方向复检
  4. 04放行或返工

探针卡清洗与三方向复检设备

完整规格与流程

规格

供液方式雾化 IPA流量、喷射范围与材料兼容性按样品确认
刷洗受控软刷运动与接触刷型、接触模式、周期与次数写入配方
吹扫洁净气体吹扫气体条件与终止标准按现场厂务与样品确认
回收残液与颗粒真空回收与整机排风、废液处理方案对接
视觉复检三方向图像与判定颗粒尺寸、检出阈值与复检区域通过样品实验冻结
检测项目针尖与针身颗粒、直径 / 长度 / 间距、弯针与异常形貌判定规则按客户验收方法定义
卡型兼容悬臂式与垂直式探针卡夹持、姿态与禁碰区按卡型设计
换型与维护快速换型、刷头更换、治具维护与防呆耗材寿命与保养周期按实测数据确定
洁净与静电局部洁净、防飞溅、防二次污染;接触件 ESD 受控指标按客户洁净室规范设置
身份追溯Card ID / RFID记录卡号、配方、清洗次数、图像、判定与人员
部署方式独立工位或联线;可作为整机内的清洗检测子模块机械、电气、通信与安全互锁边界按项目定义
结果状态放行 / 返工 / 复检 / 隔离判定规则由客户验收方法定义

依据与交付记录

工艺参数清洗条件、颗粒检出、任务时间和复检阈值通过目标针型与污染样品确定。
标准流程雾化 IPA、受控刷洗、洁净气体和三方向复检由同一配方管理。
交付内容材料兼容性、配方、判定、任务时间和接口写入技术协议,并在 FAT/SAT 中验收。
查看该工位设备 →
逐条文字说明
供液
降低不必要湿润并支持配方控制
清洁
运动、接触和次数按针型定义
干燥
建立稳定复检入口状态
复检
形成颗粒和残留记录
在线维护
在测试与存储之间执行可追溯的清洁、复检和放行。
重复污染处理
通过复检图像区分已清洁、需返工和需隔离的卡。
独立清洗工位
以 Card ID/RFID、配方和报告管理不同卡型的清洗作业。
识别与前检
读取 Card ID/RFID,确认卡型、污染位置和允许的清洗方法。
配方化清洗
按配方执行雾化 IPA、受控刷洗和洁净气体吹扫。
三方向复检
采集图像并按项目阈值判断残留、颗粒和异常。
放行或返工
放行至测试/存储,或进入返工、再次复检与隔离。
量产供货

19 · 智能存储与追溯

每一张卡去过哪里,都查得到

卡片经 RFID 绑定身份后存入环境受控库位,入库、领用、归还与盘点由 WMS/EAP/MES 任务下发,交接方式可选人工、AMR、机器人或 OHT,容量与环境目标值按项目确定。

环境氮气 / ESD / 洁净度
身份RFID
接口WMS / EAP / MES
交接人工 / AMR / Robot / OHT

它怎么工作

  1. 身份绑定
  2. 受控环境
  3. 任务领用
  4. 归还留痕

我们负责什么

  • 高价值探针卡保管
  • 测试与清洗衔接
  • 自动化工厂交接
  1. 01收货与身份绑定
  2. 02受控入库
  3. 03任务驱动领用
  4. 04归还与审计

探针卡智能存储与追溯系统

完整规格与流程

规格

环境控制氮气、ESD、洁净度、温湿度与报警目标值按卡型、厂务和客户规范设置
RFID卡片身份、库位、状态、移动与盘点频段、标签、读距和防串读通过现场实验确定
系统接口WMS、EAP、MES字段、权限、心跳、重试、补偿和审计按接口协议
交接方式人工、AMR、机器人、OHT动作、互锁、缓存位和异常恢复按现场布局
容量模块化库位卡型、占地、维护空间与扩展计划共同决定
安全与追溯门禁、权限、报警、操作和移动历史等级与保留周期写入项目文件
性能入库/出库节拍与并发任务通过现场流程和实物演练确定

依据与交付记录

配置条件氮气、ESD、RFID、容量与任务时间按卡型和现场条件设置。
系统范围RFID、WMS/EAP/MES 以及人工或自动交接使用统一状态和历史记录。
验收方法接口通信、异常恢复、环境报警和实物流转在 FAT/SAT 中逐项验证。
查看该工位设备 →
逐条文字说明
环境
目标值与报警规则项目化
身份
关联卡号、库位、状态和历史
接口
字段、权限和重试机制现场确认
交接
可单选或组合设计
高价值探针卡保管
控制环境并保留库位、领用、归还和异常历史。
测试与清洗衔接
把复检放行结果、存储状态和下一工序任务关联起来。
自动化工厂交接
确定 WMS/EAP/MES 指令、状态回传以及 AMR/OHT/机器人接口。
收货与身份绑定
读取或绑定 RFID,校验卡号、状态、清洗/测试结果和目标库位。
受控入库
执行环境、门禁、库位和交接互锁并记录结果。
任务驱动领用
接收 WMS/EAP/MES 或人工任务,完成出库和下游交接。
归还与审计
回写状态、位置、异常和操作历史,支持盘点与追溯。
不在供货范围

20 · 返工与重新植针

拆除损伤针并补焊新针

从晶圆厂返回的卡片拆除损伤或弯曲的探针并焊上新针,之后重新进入量测与电性测试;Probing 的清洗设备只把卡片判为返工状态,测试设备只做维修后复测,重新植针本身不在供货范围内。

它怎么工作

  1. 定位问题针
  2. 拆针
  3. 重新植针
  4. 复检放行
不在供货范围

21 · 包装与出货至晶圆厂

装箱、防潮防震与运输

放行的探针卡装入运输箱并配干燥剂与防震件,出具文件后运至客户晶圆厂收货口;Probing 的存储系统只到厂内出库与下游交接为止,出货包装与运输不在供货范围内。

它怎么工作

  1. 终检
  2. 包装
  3. 随件记录
  4. 出货

这间车间里,探针制造、来料分选、空间转换板与 PCB 制造、导板加工、卡体组装、出货包装与重新植针由专业厂承担,相应设备不在 Probing 的供货范围内;图上标为我方供货的工位,一律以本站产品页已写明的内容为准。

把卡型、接口和目标交给工程团队

提交样品、现有设备、当前问题和目标节拍;我们将在 1 个工作日内确认收到。

提交需求