取出 · 矯正 · 微溶接 · 溶接後クローズドループ検証
MEMSプローブカード植針・レーザ微溶接装置
装置はプローブ、基板、治具、位置基準に合わせて植針・微溶接ステーションを構成します。プローブは取出グリッパ、矯正ステージ、溶接グリッパの三段受渡しを経てレーザ微溶接され、溶接後はオートフォーカス検査で位置を確認します。歩留りを決めるのは溶接動作そのものではなく、溶接直後に不良を検出できるかどうかです。その部分はPCT5801の電気検査とDeepTouch1000のカード全体圧接検証が担当します。
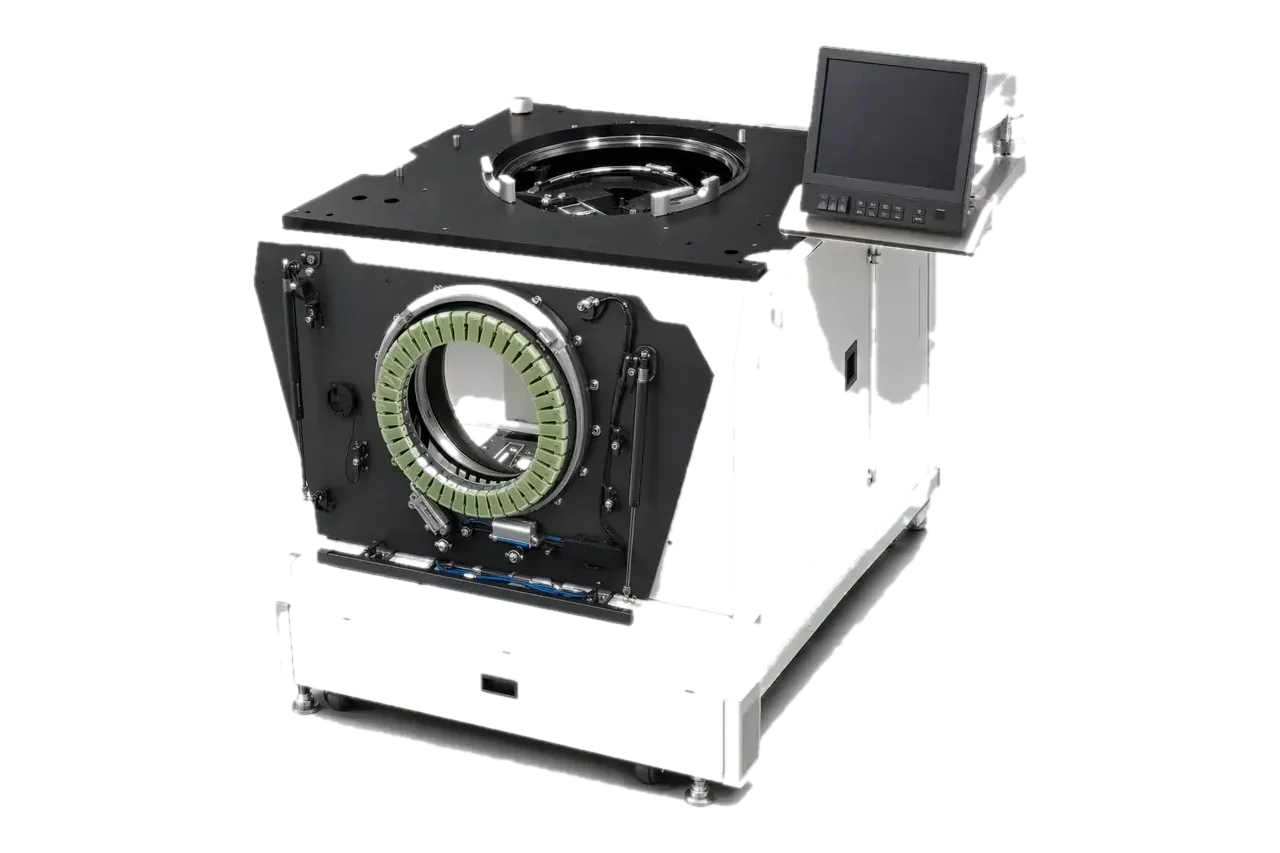
プローブカード組立装置のカテゴリ画像。実際の取出・矯正・レーザ微溶接ステーションは針種、カード仕様、サンプルに応じて設計します。
各項目の文章説明
- 工程
- 三段グリッパ受渡し
- 接合
- 接合状態を画像で確認
- 溶接後検査
- 溶接位置と接触面を確認
- 閉ループ
- 電気とカード全体機械の二重検証
装置・エンジニアリングソリューション
適用分野
プローブカードの製造、試験、保守における主な適用分野です。
新規カードの立上げ
手作業の標準化
組立品質の追跡
各項目の文章説明
- 新規カードの立上げ
- プローブ形状、基板、位置基準から工程条件と治具を作成します。
- 手作業の標準化
- 作業手順をレシピ化し、画像、判定、異常処置を記録します。
- 組立品質の追跡
- AOI、XYZ、針高・荷重、電気結果を組立ロットに関連付けます。
SPECIFICATIONS
主な仕様
最終構成は、カード、インターフェース、設置条件、受入項目に合わせて決定します。
仕様表をすべて表示
| 項目 | 仕様・構成 | 補足 |
|---|---|---|
| レシピと追跡 | 作業指示、材料、作業者、レシピ版数、工程結果 | 版数追跡と振返りに対応 |
| 組立後検証 | AOI、針先XYZ、Pin Force、電気検査 | 受入方法により組合せを選択 |
| 安全 | 動作範囲、治具インターロック、異常停止 | 装置リスクアセスメントで確認 |
WORKFLOW
運用フロー
01 取出
02 矯正
03 溶接
04 検証
各項目の文章説明
- 取出
- 取出グリッパがトレイからプローブを取り矯正ステージ基準面に当てる 受渡しで余分な変形を与えないことが精度の前提
- 矯正
- 矯正ステージが把持し姿勢を補正 グリッパの共面度と直角度が重要な組立指標
- 溶接
- 溶接グリッパが移載しレーザ微溶接を実行 接合の一貫性は画像とレシピで管理
- 検証
- オートフォーカスで位置確認後、PCT5801とDeepTouch1000へ 組立段階で溶接の問題を特定
FAT / SAT
導入プロセス
サンプル評価
技術仕様書
FAT
SAT
各項目の文章説明
- サンプル評価
- 対象、インターフェース、現状、不良モード、評価用サンプルを確認します。
- 技術仕様書
- 装置構成、測定方法、判定値、タクト、データ連携、責任範囲を確定します。
- FAT
- 合意したサンプルで機能、繰返し精度、報告書、異常処理を確認します。
- SAT
- 現場接続、教育、上流・下流インターフェース、残課題の対応を完了します。
CONFIGURATION
構成・受入条件
システム構成、選択機能、受入条件を以下に示します。
工程パラメータ
位置精度とUPHは対象プローブ、基板、治具のサンプル実験で決定します。顧客横断の汎用指標は対外公表しません。
閉ループ能力
溶接後の電気検証はPCT5801、カード全体の圧接と針先三次元検査はDeepTouch1000が担当し、異常を特定の針位置まで遡れます。
納入内容
治具、アルゴリズム、タクト、後検査の組合せを技術仕様書に明記し、FAT/SATで検証します。
カード仕様と接続条件をお知らせください
サンプル、既存装置、現在の課題、目標タクトをお送りください。1営業日以内に受領をご連絡します。